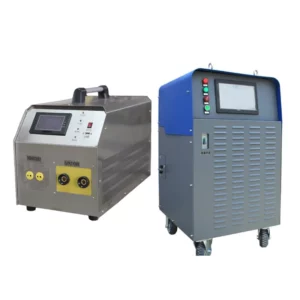
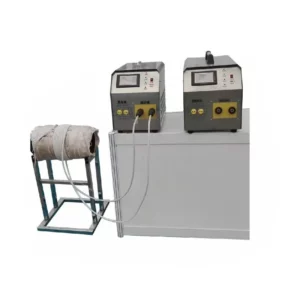
इंडक्शन प्रीहीटिंग म्हणजे काय?
महत्त्वाचे घटक, मिश्रधातूचे स्टील आणि जाड भागांच्या वेल्डिंगसाठी वेल्डिंगपूर्वी इंडक्शन प्रीहीटिंग आवश्यक असते. वेल्डिंग करण्यापूर्वी संपूर्ण वेल्डिंगचा भाग किंवा वेल्डिंग क्षेत्राचा काही भाग गरम करण्याच्या प्रक्रियेस प्रीहीटिंग म्हणतात. वेल्डिंग करण्यापूर्वी संपूर्ण वेल्डिंगचा भाग किंवा वेल्डिंग क्षेत्राचा भाग गरम करण्याच्या प्रक्रियेला इंडक्शन प्रीहीटिंग प्रक्रिया म्हणतात.
उच्च वेल्डिंग शक्ती आणि कडक होण्याच्या प्रवृत्ती असलेल्या स्टील्ससाठी, विशेषतः चांगली थर्मल चालकता असलेली सामग्री आणि मोठ्या जाडीसह वेल्डिंग भाग आणि वेल्डिंग क्षेत्राभोवतीचे वातावरणीय तापमान खूप कमी असते तेव्हा, अनेकदा वेल्डिंग पार्ट्स इंडक्शन प्रीहीटिंग प्रक्रिया करणे आवश्यक असते. वेल्डिंग इंडक्शन प्रीहीटिंगचा मुख्य उद्देश वेल्डेड जॉइंटचा कूलिंग रेट कमी करणे आहे. इंडक्शन प्रीहिटिंगमुळे केवळ थंड होण्याचे प्रमाण कमी होऊ शकत नाही, परंतु उच्च तापमानात निवासाच्या वेळेवर देखील परिणाम होत नाही, जे आदर्श आहे. म्हणून, तांबे कडक होण्याच्या प्रवृत्तीसह वेल्डिंग करताना, मुख्य इंडक्शन प्रीहीटिंग मशीन तांत्रिक उपाय म्हणजे तार ऊर्जा वाढवण्याऐवजी थंड होण्याचा वेग आणि कडक होण्याची प्रवृत्ती कमी करणे.
जेव्हा वेल्डमेंटवर मल्टीलेयर आणि मल्टीपास वेल्डिंग चालते तेव्हा वेल्डिंग संपल्यावर समोरच्या वेल्डच्या सर्वात कमी तापमानाला इंटरलेयर तापमान म्हणतात. इंडक्शन प्रीहीटिंग वेल्डिंग आवश्यक असलेल्या सामग्रीसाठी, जेव्हा मल्टीलेअर वेल्डिंग आवश्यक असते, तेव्हा इंटरलेअर तापमान इंडक्शन प्रीहीटिंग तापमानापेक्षा समान किंवा थोडे जास्त असावे. जर इंटरलेअर तापमान इंडक्शन प्रीहीटिंग तापमानापेक्षा कमी असेल तर ते पुन्हा गरम केले पाहिजे.
इंडक्शन प्रीहीटिंग का वापरावे?
- इंडक्शन प्रीहीटिंगमुळे वेल्डिंगनंतर थंड होण्याचा वेग कमी होऊ शकतो. वेल्ड मेटलमध्ये पसरलेला हायड्रोजन बाहेर पडणे आणि हायड्रोजन-प्रेरित क्रॅक टाळणे फायदेशीर आहे. त्याच वेळी, हे वेल्डिंग सील आणि उष्णता-प्रभावित झोन कठोर पातळी देखील कमी करते, वेल्डेड संयुक्त क्रॅक प्रतिरोध सुधारला जातो.
- इंडक्शन प्रीहीटिंगमुळे वेल्डिंगचा ताण कमी होऊ शकतो. वेल्डिंग क्षेत्रातील वेल्डरमधील तापमानाचा फरक (तापमान ग्रेडियंट म्हणूनही ओळखला जातो) समान रीतीने स्थानिक किंवा संपूर्ण इंडक्शन प्रीहिटिंगद्वारे कमी केला जाऊ शकतो. अशाप्रकारे, एकीकडे, वेल्डिंगचा ताण कमी होतो, तर दुसरीकडे, वेल्डिंगचा ताण कमी होतो, जो वेल्डिंग क्रॅक टाळण्यासाठी फायदेशीर आहे.
- इंडक्शन प्रीहीटिंगमुळे वेल्डेड स्ट्रक्चर्सची मर्यादा कमी होऊ शकते, विशेषतः अँगल जॉइंटची मर्यादा कमी करणे स्पष्ट आहे. इंडक्शन प्रीहिटिंग तापमान वाढल्याने, क्रॅकच्या घटना कमी होतात.
इंडक्शन प्रीहीटिंग तापमान आणि इंटरलेअर तापमान (टीप: जेव्हा वेल्डमेंटवर मल्टी-लेयर आणि मल्टी-पास वेल्डिंग चालते तेव्हा, पोस्ट-वेल्ड वेल्डिंग करताना समोरच्या वेल्डच्या सर्वात कमी तापमानाला इंटरलेयर तापमान म्हणतात. इंडक्शन प्रीहीटिंग वेल्डिंग आवश्यक असलेल्या सामग्रीसाठी , जेव्हा मल्टीलेयर वेल्डिंग आवश्यक असते, तेव्हा इंटरलेअर तापमान इंडक्शन प्रीहीटिंग तापमानापेक्षा समान किंवा थोडे जास्त असावे. जर इंटरलेअर तापमान इंडक्शन प्रीहीटिंग तापमानापेक्षा कमी असेल, तर ते पुन्हा इंडक्शन प्रीहीट केले पाहिजे.
याव्यतिरिक्त, स्टील प्लेटच्या जाडीच्या दिशेने आणि वेल्ड क्षेत्रामध्ये इंडक्शन प्रीहीटिंग तापमानाची एकसमानता वेल्डिंगचा ताण कमी करण्यावर महत्त्वपूर्ण प्रभाव पाडते. स्थानिक इंडक्शन प्रीहिटिंगची रुंदी वेल्डरच्या मर्यादांनुसार निर्धारित केली जावी, साधारणपणे वेल्ड झोनच्या भोवतालच्या भिंतीच्या जाडीच्या तिप्पट आणि 150-200 मिमी पेक्षा कमी नसावी. जर इंडक्शन प्रीहीटिंग एकसमान नसेल, तर केवळ वेल्डिंगचा ताण कमी होणार नाही तर वेल्डिंगचा ताण वाढेल.
योग्य इंडक्शन प्रीहीटिंग सोल्यूशन कसे शोधावे?
योग्य इंडक्शन प्रीहीटिंग उपकरण निवडताना प्रामुख्याने खालील बाबींचा विचार करावा:
- गरम झालेल्या वर्कपीसचा आकार आणि आकार.: मोठी वर्कपीस, बार सामग्री, घन सामग्री, सापेक्ष शक्ती, कमी-फ्रिक्वेंसी इंडक्शन हीटिंग उपकरणे निवडली पाहिजेत; जर वर्कपीस लहान असेल तर, पाईप, प्लेट, गियर इ. कमी सापेक्ष शक्ती आणि उच्च वारंवारता असलेले इंडक्शन प्रीहीटिंग उपकरणे निवडली पाहिजेत.
- खोली आणि क्षेत्र गरम करणे: खोल गरम खोली, मोठे क्षेत्र, एकूण गरम, मोठ्या शक्ती, कमी वारंवारता प्रेरण गरम उपकरणे निवडावी; उथळ गरम खोली, लहान क्षेत्र, स्थानिक हीटिंग, तुलनेने लहान शक्तीची निवड, उच्च वारंवारता इंडक्शन प्रीहीटिंग उपकरणे.
- आवश्यक गरम गती: जर गरम गती वेगवान असेल, तर तुलनेने मोठी शक्ती आणि तुलनेने उच्च वारंवारता असलेली इंडक्शन हीटिंग उपकरणे निवडली पाहिजेत.
- उपकरणे सतत काम करण्याची वेळ: सतत काम करण्याची वेळ जास्त असते, तुलनेने थोडे मोठे पॉवर इंडक्शन प्रीहीटिंग उपकरणे निवडा.
- इंडक्शन हीटिंग हेड आणि इंडक्शन मशीनमधील अंतर: लांब कनेक्शन, अगदी वॉटर-कूल्ड केबल कनेक्शनचा वापर, हे तुलनेने मोठे पॉवर इंडक्शन प्रीहीटिंग मशीन असावे.
इंडक्शन प्रीहीटिंग मशीन ऍप्लिकेशन काय आहे?
ह्या काळात, तंत्रज्ञान सतत बदलत असल्यामुळे, इंडक्शन प्रीहीटिंग मशीनचा वापर सर्व प्रकारच्या उद्योगांमध्ये मोठ्या प्रमाणावर केला जातो. यामध्ये सामान्यतः खालील इंडक्शन प्रीहीटिंग क्षेत्रांचा समावेश होतो.
- इंडक्शन प्रीहीटिंग: वेल्डिंगसाठी इंडक्शन प्रीहीटिंग, कोटिंगसाठी प्रीहीटिंग, असेंबलीसाठी प्रीहीटिंग, मोल्डसाठी इंडक्शन प्रीहीटिंग, शिप डेकसाठी इंडक्शन प्रीहीटिंग.
- पोस्ट-वेल्ड इंडक्शन उष्णता उपचार: प्रेशर वेसल, बॉयलर, रोल, व्हॉल्व्ह, पाईप आणि इतर धातूच्या भागांचे वेल्डनंतरचे उष्णता उपचार.
- मध्यम प्रेरण हीटिंग आणि इन्सुलेशन: क्रूड ऑइल पाइपलाइन, वॉटर पाइपलाइन इंडक्शन प्रीहीटिंग, रिऍक्टिव्ह गॅस पाइपलाइन हीटिंग, लाकूड कोरडे, धातू कोरडे इ.
इंडक्शन प्रीहीटिंग उपकरणांचा वापर पेट्रोकेमिकल, तेल आणि वायू पाइपलाइन, एरोस्पेस, जहाजबांधणी, पोलाद, बॉयलर, जहाजबांधणी, प्रेशर वेसल, स्टील फ्रेम स्ट्रक्चर, रेल्वे, पूल, खाण बांधकाम, ऑटोमोबाईल उत्पादन, अणुऊर्जा, खाण उद्योग इत्यादींमध्ये केला जातो.
टॅग्ज:एअर कूल्ड हीटर, एअर कूलिंग इंडक्शन हीटर, एअर कूलिंग इंडक्शन हीटिंग, एअर कूलिंग इंडक्शन हीटिंग सिस्टम, एअर कूलिंग इंडक्शन मशीन, एअर कूलिंग पीडब्ल्यूएचटी, एअर-कूल्ड इंडक्शन सिस्टम, इलेक्ट्रिक एअर हीटर्स, विक्रीसाठी, उच्च वारंवारता Brazing, उच्च वारंवारता वेल्डिंग, प्रतिष्ठापना बिरझिंग, प्रतिष्ठापना हीटर, प्रतिष्ठापना हीटिंग, प्रेरण हीटिंग मशीन, प्रेरण पाइपलाइन हीटिंग, इंडक्शन पोस्ट वेल्ड हीट ट्रीटमेंट मशीन, प्रेरण प्रीईटींग पाइपलाइन, प्रेरण प्रीheटिंग सिस्टम, प्रेरण वेल्डिंग, प्रेरण वेल्डिंग मशीन, KETCHAN, KETCHAN Electronic, उत्पादक, पाइपलाइन हीटिंग सिस्टम, पोस्ट वेल्ड हीट ट्रीटमेंट, पोस्ट वेल्ड हीट ट्रीटमेंट मशीन, प्रीहीट इंडक्शन वेल्डिंग, preheat वेल्डिंग, किंमत, पीडब्ल्यूएचटी, पुरवठादार, Zhengzhou KETCHAN, Zhengzhou KETCHAN Electronic
- आपण भेट देऊ शकता Zhengzhou KETCHAN electronic Co.,ltd यु ट्युब अधिकसाठी व्हिडिओ रूम. धन्यवाद.
संबंधित ज्ञान

मोल्ड्ससाठी इलेक्ट्रोमॅग्नेटिक इंडक्शन हीटिंग
मोल्ड्सचे इंडक्शन हीटिंग हे प्लास्टिक इंजेक्शन मोल्डिंग आणि मेटल फॉर्मिंगमध्ये मोठ्या प्रमाणावर वापरले जाणारे तंत्र आहे. यामध्ये थेट साच्याच्या पृष्ठभागामध्ये उष्णता निर्माण करण्यासाठी इलेक्ट्रोमॅग्नेटिक फील्ड वापरणे समाविष्ट आहे,

थर्मल काढणे आणि गियर्स आणि शाफ्टची स्थापना
गिअर्स आणि शाफ्ट्ससारखे घट्ट बसणारे भाग जोडण्यासाठी किंवा वेगळे करण्यासाठी विद्युतचुंबकीय तापन आदर्श आहे. यामुळे अचूक आणि लक्ष्यित तापन शक्य होते, ज्यामुळे सभोवतालच्या भागांचे नुकसान कमी होते.

इंडक्शन हीटिंगसह बोल्ट थर्मल-इन्स्टॉलेशन आणि नट थर्मल-रिमूव्हिंग
मूलभूत सिद्धांत: थर्मल विस्तार आणि फास्टनर्सचे आकुंचन कार्य तत्त्व: इंडक्शन हीटिंग ही एक प्रक्रिया आहे जी विद्युत चुंबकीय प्रेरण वापरून प्रवाहकीय सामग्रीमध्ये उष्णता निर्माण करते, जसे की बोल्ट

वेल्डिंगनंतर मोठ्या पाइपलाइन सिलेंडरचे उष्णता संरक्षण
वेल्डिंगनंतर मोठ्या पाइपलाइन सिलिंडरसाठी हीट प्रिझर्वेशन किंवा पोस्ट-वेल्ड हीट ट्रीटमेंट (PWHT) महत्त्वाची असते. या प्रक्रियेमध्ये अवशिष्ट ताण कमी करण्यासाठी, कडकपणा कमी करण्यासाठी आणि सुधारण्यासाठी नियंत्रित हीटिंग आणि कूलिंगचा समावेश होतो.
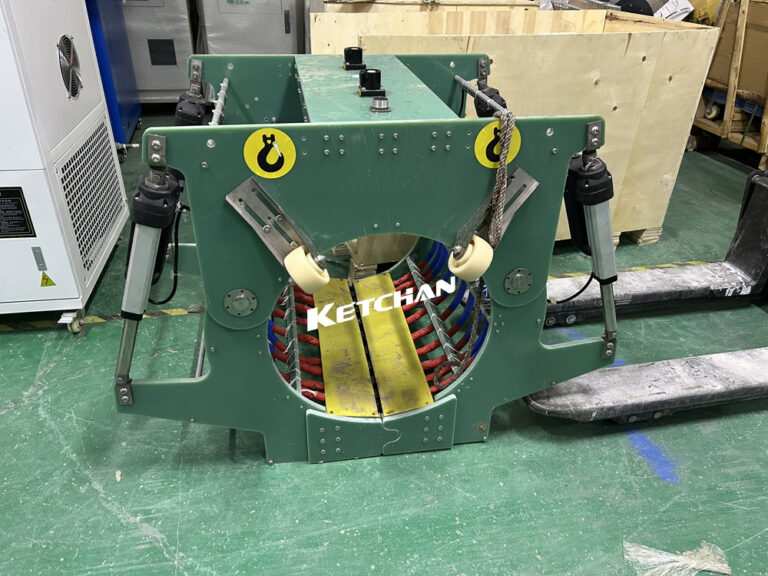
पाईपलाईन प्री-वेल्डिंग आणि पोस्ट-वेल्डिंग हीट ट्रीटमेंटसाठी उघडण्यायोग्य इंडक्शन हीटिंग कॉइल्स
तेल आणि वायू पाइपलाइन वेल्डिंगसाठी पोस्ट वेल्ड हीट ट्रीटमेंट (PWHT) का आवश्यक आहे? खालील कारणांमुळे तेल आणि वायू पाइपलाइन वेल्डिंगमध्ये पोस्ट-वेल्ड हीट ट्रीटमेंट (PWHT) आवश्यक आहे:

विंड टर्बाइन शाफ्टचे इलेक्ट्रोमॅग्नेटिक इंडक्शन प्रीहीटिंग
विंड टर्बाइन शाफ्ट्सचे इलेक्ट्रोमॅग्नेटिक इंडक्शन प्रीहीटिंग 2 इलेक्ट्रोमॅग्नेटिक इंडक्शन प्रीहीटिंग हे पुढील प्रक्रिया किंवा असेंब्लीपूर्वी विंड टर्बाइन शाफ्ट आणि गीअर्स गरम करण्याचे तंत्र आहे. ही पद्धत इलेक्ट्रोमॅग्नेटिक वापरते

मोटर्स आणि रोटर्सची स्थापना आणि काढणे
मोटर्स आणि रोटर्सची स्थापना आणि काढून टाकण्यासाठी इंडक्शन हीटिंग ही एक अत्यंत प्रभावी पद्धत आहे. इन्स्टॉलेशन प्रीहिटिंग: इंडक्शन हीटर वापरून मोटर किंवा रोटर प्रीहीट केले जाते, ज्यामुळे

इंडक्शन हीटिंगद्वारे औद्योगिक घातक कचऱ्याचे कॅल्सिनेशन
कोणत्या औद्योगिक घातक कचऱ्यावर इंडक्शन हीटिंग कॅल्सीनेशनद्वारे प्रक्रिया केली जाऊ शकते? इंडक्शन हीटिंग कॅल्सीनेशन विविध प्रकारच्या औद्योगिक घातक टाकाऊ पदार्थांवर उपचार करू शकते, ज्यात खालील गोष्टींचा समावेश होतो: मेटल स्लज: मेटल फिनिशिंगमधून निर्माण होणारा कचरा

शाफ्ट हेडचे इंडक्शन हीटिंग हॉट असेंब्ली
शाफ्ट हेड्सची इंडक्शन हीटिंग हॉट असेंब्ली ही एक प्रक्रिया आहे जिथे असेंबलीपूर्वी शाफ्ट हेड प्रीहीट करण्यासाठी इंडक्शन हीटर वापरला जातो. ही पद्धत घट्ट फिट आणि सुनिश्चित करते
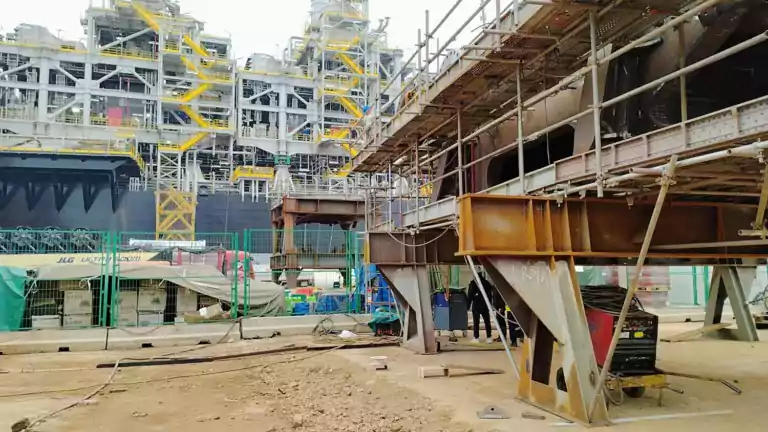
स्टील स्ट्रक्चर्सचे पोस्ट-वेल्ड हीट ट्रीटमेंट (PWHT).
हे काय आहे? स्टील स्ट्रक्चर्सची पोस्ट-वेल्ड हीट ट्रीटमेंट (PWHT) ही एक प्रक्रिया आहे ज्यामध्ये वेल्डेड जोडांना एका विशिष्ट तापमानात पुन्हा गरम करणे आणि त्यांना विशिष्ट वेळेसाठी धरून ठेवणे समाविष्ट आहे. द
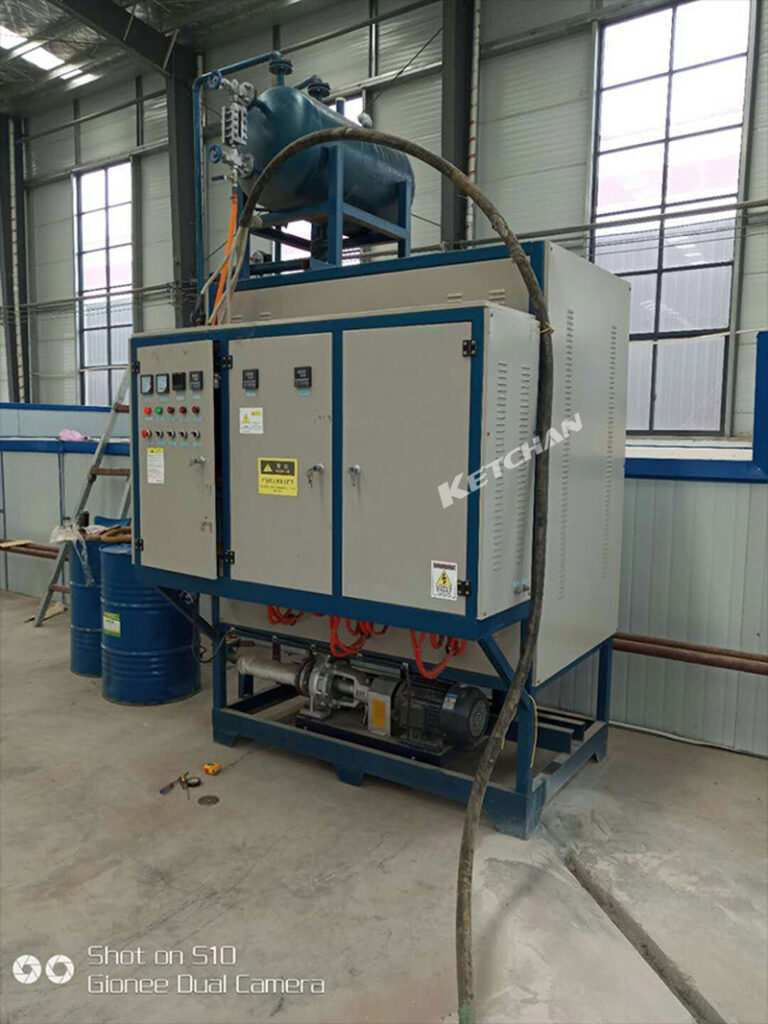
थर्मल ऑइल इलेक्ट्रिक हीटिंग फर्नेस
थर्मल ऑइल इलेक्ट्रोमॅग्नेटिक हीटिंग फर्नेस, ज्याला सेंद्रिय उष्णता वाहक भट्टी देखील म्हणतात, आधुनिक औद्योगिक प्रक्रियांच्या गरजा पूर्ण करण्यासाठी सुरक्षितता, कार्यक्षमता आणि प्रगत तंत्रज्ञान एकत्रित करते. एक अत्याधुनिक औद्योगिक प्रतिनिधित्व
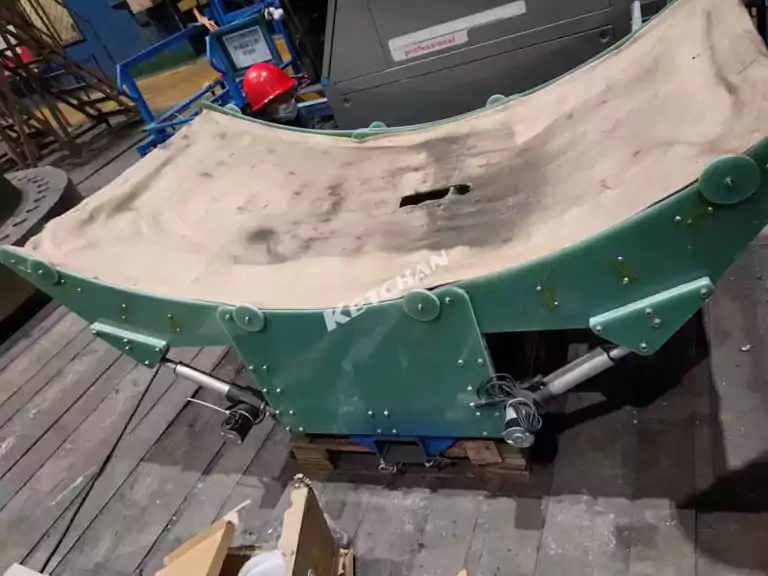
सी-आकाराची इंडक्शन कॉइल गरम फिरणाऱ्या सिलेंडरसाठी उचलू आणि बंद करू शकते
C प्रकारची लवचिक इंडक्शन हीटिंग कॉइल फिरते सिलेंडर गरम करण्यासाठी उचलू आणि बंद करू शकते ही सानुकूलित सी-प्रकार इंडक्शन कॉइल (लवचिक केबल्ससह जखम) उचलण्यासाठी, उघडण्यासाठी आणि बंद करण्यासाठी डिझाइन केलेली आहे.