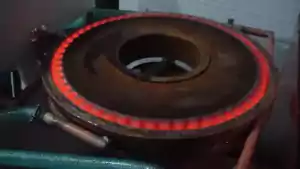
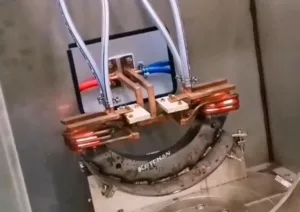
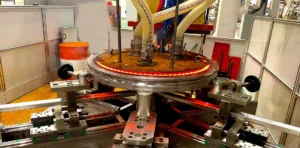
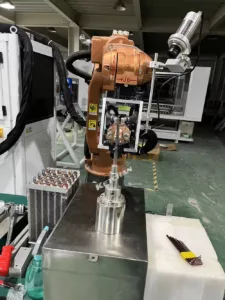
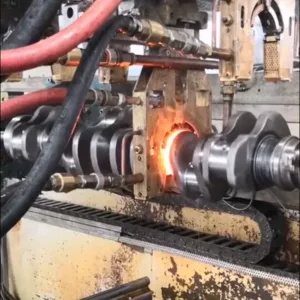
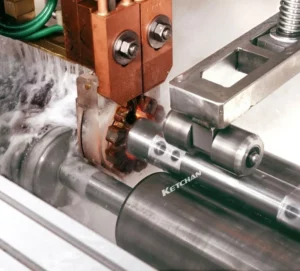
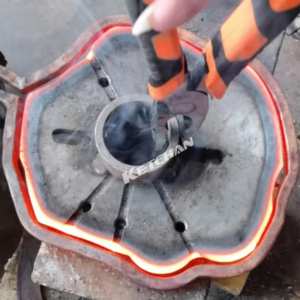
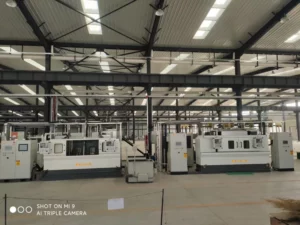
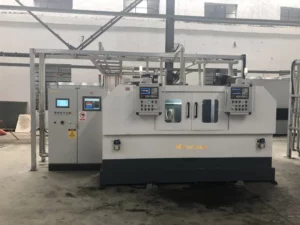
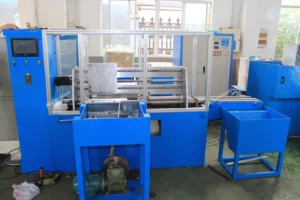
इंडक्शन हार्डनिंग ही एक शमन पद्धत आहे जी इलेक्ट्रोमॅग्नेटिक इंडक्शनच्या तत्त्वाचा वापर करून वर्कपीसला पर्यायी चुंबकीय क्षेत्रामध्ये चुंबकीय क्षेत्र रेषा कापते आणि धातूच्या भागांच्या पृष्ठभागावर प्रेरित विद्युत् प्रवाह निर्माण करते. अल्टरनेटिंग करंटच्या त्वचेच्या प्रभावानुसार, गरम झालेल्या भागाची पृष्ठभाग एडी करंटच्या रूपात वेगाने गरम होते आणि नंतर प्रेरण त्वरीत शमन होते.
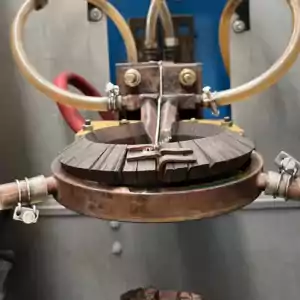
इंडक्शन हीटिंग मशीनमध्ये तापविण्याची आणि थंड करण्याची प्रक्रिया पूर्ण झाल्यावर , धातूच्या भागांच्या पृष्ठभागाची कडकपणा जास्त असतो, आणि गाभ्यामध्ये चांगली लवचिकता व कणखरपणा टिकून राहतो, ज्यामुळे नॉच सेन्सिटिव्हिटी कमी होते. परिणामी, आघात सहनशक्ती, थकवा सहन करण्याची क्षमता आणि झीज प्रतिरोधकता यामध्ये मोठ्या प्रमाणात सुधारणा होते. तापविण्याचा कालावधी कमी असल्यामुळे, भागांच्या पृष्ठभागाचे ऑक्सिडेशन आणि डीकार्बरायझेशन कमी होते, आणि इतर उष्णता उपचारांच्या तुलनेत, भाग नाकारण्याचे प्रमाण खूप कमी असते. तसेच, धातूंच्या इंडक्शन उष्णता उपचाराच्या क्षेत्रात योग्य इंडक्शन हीटिंग कॉइलची निवड करणे महत्त्वाची भूमिका बजावते. याच्या कार्यप्रणालीमध्ये यांत्रिकीकरण आणि स्वयंचलन करणे सोपे असून, उत्पादकता उच्च असते.
इंडक्शन हार्डनिंग प्रक्रिया का वापरावी?
इंडक्शन हार्डनिंग ही एक प्रक्रिया आहे ज्यामध्ये इलेक्ट्रोमॅग्नेटिक इंडक्शनद्वारे मेटल वर्कपीसमध्ये एडी करंट तयार केले जातात आणि वर्कपीस गरम केले जाते. सामान्य मेटल हीटिंग तंत्रज्ञानाच्या तुलनेत, इंडक्शन हार्डनिंग तंत्रज्ञानाचे खालील फायदे आहेत:
मेटल वर्कपीस पृष्ठभागाची कडकपणा जास्त आहे. उच्च आणि मध्यम वारंवारता इंडक्शन हीटिंगद्वारे कठोर केलेल्या वर्कपीसची पृष्ठभागाची कडकपणा सामान्य क्वेंचिंगपेक्षा 2 ~ 3 HRC जास्त आहे. त्याची मेटल इम्पॅक्ट टफनेस, थकवा वाढवण्याची ताकद आणि पोशाख प्रतिकार मोठ्या प्रमाणात सुधारला आहे. मेटल वर्कपीसचे सेवा आयुष्य इंडक्शन क्वेंचिंगद्वारे मोठ्या प्रमाणात वाढवता येते.
मेटल वर्कपीस अविभाज्य गरम होत नाही, म्हणून इंडक्शन हार्डनिंगसह, वर्कपीसची एकूण विकृती लहान असते.
मेटल वर्कपीस गरम करण्याची वेळ कमी आहे आणि पृष्ठभागावरील ऑक्सिडेशन डिकार्ब्युराइझेशनची रक्कम कमी आहे.
हीटिंग स्त्रोत मेटल वर्कपीसच्या पृष्ठभागावर कार्य करते आणि हीटिंगची गती आणि कार्यक्षमता जास्त असते.
इंडक्शन हार्डनिंग उपकरणांची रचना सामान्य मेटल इंडक्शन हीटिंग उपकरणांपेक्षा अधिक कॉम्पॅक्ट आणि ऑपरेट करण्यास सोपी आहे.
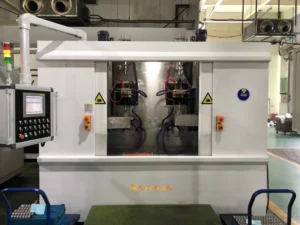
इंडक्शन हार्डनिंग मशीन मशीनीकृत आणि स्वयंचलित उष्णता उपचार प्रक्रिया लक्षात घेतात, श्रम खर्च वाचवतात.
पृष्ठभागाच्या कडकपणामध्ये इंडक्शन हार्डनिंग तंत्रज्ञानाचा वापर पेनिट्रेशन हीटिंग आणि रासायनिक उष्णता उपचारांमध्ये देखील केला जाऊ शकतो.
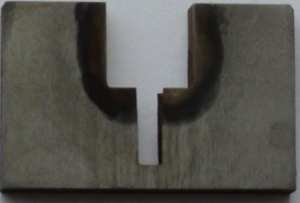
इंडक्शन हार्डनिंगनंतर कडक झालेला थर दाखवणारा धातूचा वर्कपीस
इंडक्शन हार्डनिंगनंतर वेगवेगळ्या वर्कपीसचे विभाग (२४)
आधुनिक इंडक्शन हीटिंग उपकरणे उत्पादक, इंडक्शन हार्डनिंग उपकरणे आणि टर्नकी प्रकल्पाचे संपूर्ण संच हाती घेण्याच्या क्षमतेचा एक महत्त्वपूर्ण भाग, वापरकर्त्याला उत्पादन चक्र लहान करण्याच्या आदेशापासून, आणि डीबगिंगच्या प्रक्रियेत अनेक पुरवठा विभागांमुळे टाळले गेलेले सामंजस्यपूर्ण नाही, आणि वेळ सारख्या दीर्घ डीबग आजार. संपूर्ण उपकरणे आणि टर्नकी प्रकल्पांचा पुरवठा उपकरण उत्पादकांसाठी स्पर्धेचे साधन बनले आहे.
एकूणच, चीनमधील अग्रगण्य इंडक्शन हार्डनिंग सिस्टीम उत्पादकांपैकी एक म्हणून, आम्ही हजारो हीट ट्रीटमेंट कारखान्यांना योग्य इंडक्शन हार्डनिंग हीट ट्रीटमेंट सोल्यूशन्स शोधण्यात आधीच मदत केली आहे. त्यामुळे, योग्य इंडक्शन हार्डनिंग सिस्टीम इंडक्शन क्वेंचिंग प्रक्रियेची खात्री करण्यासाठी, तुम्ही कृपया आम्हाला तुमच्या हार्डनिंग पार्ट्सची ड्रॉइंग्ज, मटेरियल, हार्डनेस, हार्डनिंग डेप्थच्या विनंत्या कळवाव्यात, म्हणजे आम्ही तुम्हाला कोटेशन शीट्ससह संबंधित इंडक्शन हीटिंग हार्डनिंग सिस्टीमबद्दल तांत्रिक सूचना देऊ शकू. धन्यवाद.
इंडक्शन हार्डनिंग प्रक्रियेमध्ये अनेक हीटिंग पद्धती आहेत आणि सर्वांमध्ये योग्य हीटिंग वर्कपीस आहेत.
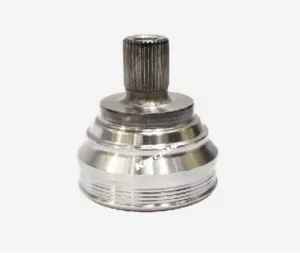
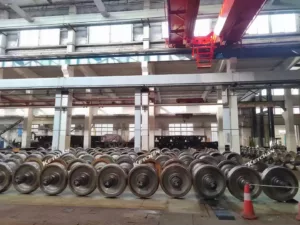
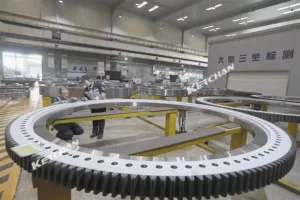
वन-टाइम इंडक्शन हीटिंग हार्डनिंग पद्धत: वन-टाइम इंडक्शन हीटिंग किंवा एकाचवेळी इंडक्शन हीटिंग ही सर्वात सामान्य इंडक्शन हार्डनिंग पद्धत आहे. जेव्हा ही पद्धत रोटरी हीटिंगसाठी वर्कपीसच्या पृष्ठभागाच्या सभोवतालच्या दोन आयताकृती नळ्या वापरतात, तेव्हा त्याला पारंपारिकपणे सिंगल शॉट म्हणतात. या इंडक्शन हीटिंग पद्धतीचा फायदा म्हणजे सर्व वर्कपीस पृष्ठभाग क्षेत्र इंडक्शन हीटिंग जॉब्स एका वेळी पूर्ण करणे. त्यामुळे, त्याचे ऑपरेशन सोपे आहे, उत्पादकता जास्त आहे, आणि तो गरम करण्यासाठी योग्य आहे workpiece क्षेत्र फार मोठे नाही. विशेषत: मोठ्या क्षेत्रावरील वर्कपीस गरम करण्यासाठी, एक-वेळ गरम करण्याच्या पद्धतीचा अवलंब करा, त्यासाठी मोठ्या प्रमाणात उर्जा आणि उच्च गुंतवणूक खर्च आवश्यक आहे. वन-टाइम इंडक्शन हीटिंग हार्डनिंगची सर्वात सामान्य उदाहरणे म्हणजे लहान आणि मध्यम मोड्यूलस गीअर्स, सीव्हीजे बेल-आकाराचे शेल बार, आतील रेसवे, वाहक चाके, सपोर्ट व्हील, लीफ स्प्रिंग पिन, पुलर्स, व्हॉल्व्ह एंड्स आणि व्हॉल्व्ह रॉकर आर्म आर्क्स इ. .
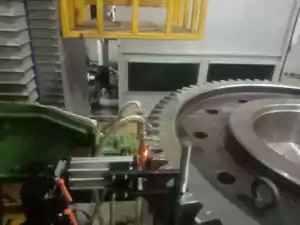
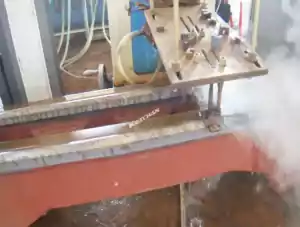
स्कॅनिंग इंडक्शन हार्डनिंग पद्धत: जेव्हा वर्कपीस गरम करण्याचे क्षेत्र मोठे असते आणि इंडक्शन हीटिंग पॉवर सप्लाय लहान असते तेव्हा ही पद्धत बर्याचदा वापरली जाते. या टप्प्यावर, गणना केलेले हीटिंग क्षेत्र S इंडक्शन रिंगद्वारे समाविष्ट असलेल्या प्रदेशाचा संदर्भ देते. म्हणून, समान उर्जा घनतेसह, इंडक्शन हीटिंग मशीनची आवश्यक शक्ती लहान आहे, स्पर्धात्मक इंडक्शन हार्डनिंग उपकरणे गुंतवणूकीची किंमत कमी आहे, लहान बॅच इंडक्शन हार्डनिंग उत्पादनासाठी योग्य आहे, विशिष्ट उदाहरणे म्हणजे मोठ्या व्यासाचा पिस्टन रॉड, नालीदार रोल, रोल, तेल पाइपलाइन, शोषक रॉड, रेल्वे, मशीन टूल गाइड रेल आणि याप्रमाणे.
उपविभाग वन-टाइम इंडक्शन हीटिंग शमन पद्धत: मल्टिपल कॅमशाफ्ट इंडक्शन हार्डनिंग, प्रत्येक वेळी एक किंवा अधिक कॅम गरम करणे, ही वेळ संपल्यानंतर इंडक्शन क्वेन्चिंग, कॅमचा दुसरा भाग गरम करणे, गीअर्स दात घट्ट करून घट्ट करणे ही वैशिष्ट्यपूर्ण उदाहरणे देखील या वर्गात समाविष्ट केली जाऊ शकतात.
उपविभाग इंडक्शन स्कॅनिंग हार्डनिंग पद्धत: ठराविक उदाहरणे म्हणजे व्हॉल्व्ह रॉकर शाफ्ट किंवा व्हेरिएबल स्पीड शाफ्ट इंडक्शन हार्डनिंग, जेथे शाफ्टचे अनेक भाग इंडक्शन क्वेन्चिंगसाठी स्कॅन केले जातात, शमन रुंदी वेगळी असू शकते आणि टूथ स्कॅनिंग क्वेन्चिंग देखील या श्रेणीमध्ये समाविष्ट केले जाऊ शकते.
इंडक्शन हीटिंग आणि द्रव मध्ये कडक होणे: लिक्विडमध्ये इंडक्शन हार्डनिंग, म्हणजे इंडक्शन कॉइल आणि वर्कपीस हीटिंग पृष्ठभाग इंडक्शन हार्डनिंग लिक्विडमध्ये बुडविले जाते, गरम केले जाते, कारण गरम पृष्ठभागाची उर्जा घनता आसपासच्या क्वेंच फ्लुइड शीतकरण दरापेक्षा जास्त असते. त्यामुळे पृष्ठभाग लवकर गरम होते. जेव्हा इंडक्टर बंद केला जातो, तेव्हा वर्कपीसची पृष्ठभाग वर्कपीस कोरच्या उष्णता शोषणामुळे आणि कठोर द्रवपदार्थ थंड झाल्यामुळे कठोर होते. ही पद्धत सामान्यतः स्टील वर्कपीससाठी योग्य आहे ज्यासाठी कमी गंभीर शीतकरण दर आवश्यक आहे. जेव्हा वर्कपीस हवेत ठेवली जाते आणि इंडक्शन कॉइल बंद केली जाते तेव्हा पृष्ठभागाची उष्णता वर्कपीसच्या मध्यभागी शोषली जाते. जेव्हा गरम पृष्ठभागाचा शीतकरण दर गंभीर शीतकरण दरापेक्षा जास्त असतो, तेव्हा वर्कपीस कठोर होते, जे द्रव मध्ये शमन करण्यासारखे असते.